

电机轴选型应从支撑与特征布局开始
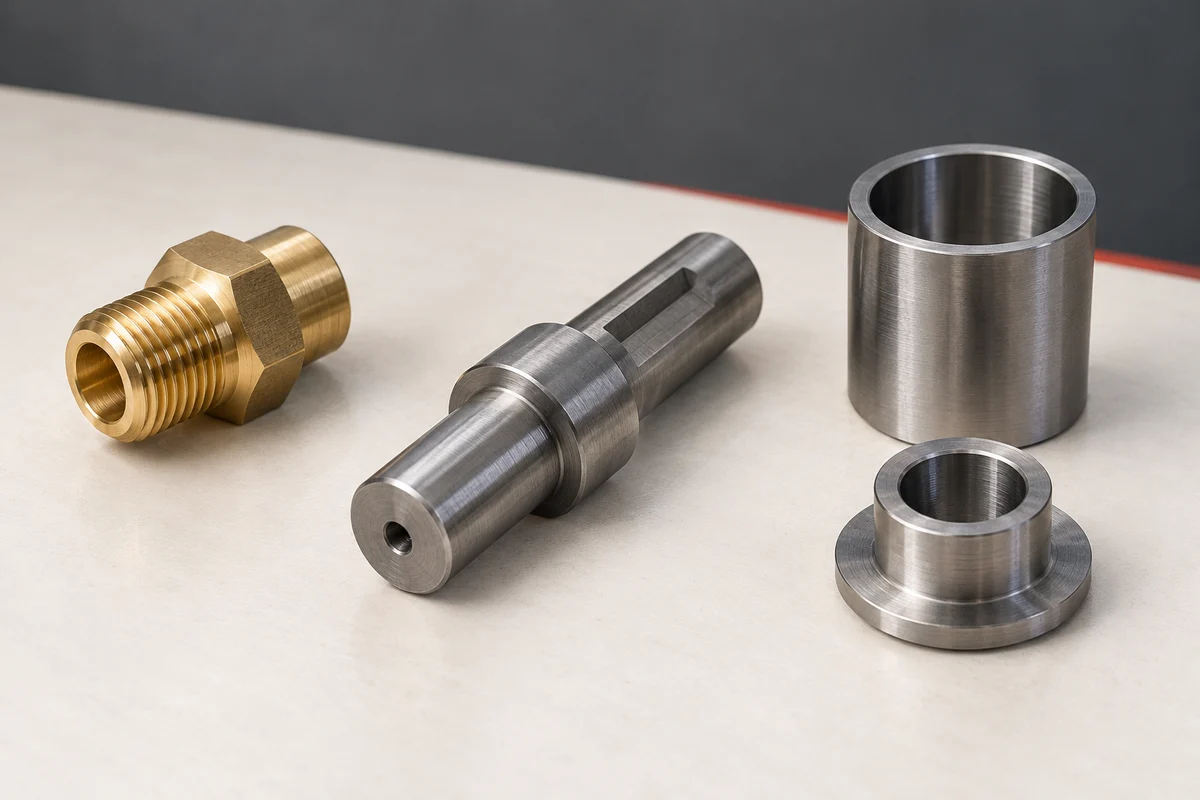
仅凭轴径不能确定加工路线。应先确认成品长度、台阶外径、肩部、内孔、螺纹、键槽或平面要求,以及车削时需要支撑的位置;同时标出径向孔、铣削平面或其他打断基本回转轮廓的特征。这样可以区分以重复车削为主的零件与需要额外钻铣能力的零件。
斜轨与平轨 CNC 车床:比较工作布局,而不是只看倾角
斜床身与平床身描述的是设备布局,名称本身不能证明刚性、成品精度或节拍优势。针对同一图纸,应比较卡盘、刀具与尾座空间、操作人员的装调可达性,以及切屑和冷却液离开切削区域的路径,再确认所选配置如何处理实际材料和刀具布局。紧凑套筒和棒料零件可比较 GEDEMA 已发布的平床身 GDM-H40-360 与斜床身 GDM-T40-360;较长轴类可从下述 GDM-T80-650W 开始讨论。具体倾角与铸件结构须按选定型号确认,不能从类别名称推定。

车削中心还是金属车床:先明确生产任务
金属车床可以采用手动控制或 CNC,设备名称本身不能说明实际生产配置。为重复轴类生产询问车削中心时,应说明刀具布局、零件族、支撑、材料与批量。具备刀塔并不自动意味着支持动力铣削;尾座用于支撑工件,不能与第二工作主轴混为一谈。应按实际车削、钻孔和铣削工序比较设备与报价,并在方案中确认控制器、刀具与装夹配置。
重复轴类加工可先比较长床身车削平台
GDM-T80-650W 是面向中等尺寸及较长轴类零件的斜床身液压伺服刀塔数控车床。其已发布范围包括最大加工直径 400 mm、最大加工长度 630 mm,以及 48–65 mm 过棒料能力;8–12 工位液压伺服刀塔、80 mm 主轴通孔和 MT4 尾座,可作为比较轴、套筒、滚轮和联轴器图纸的具体起点。实际悬伸长度、装夹方式、刀具可达性和检测要求仍需以图纸确认。
只有图纸出现二次特征时,才评估车铣复合能力
带钻孔、铣削平面或其他二次特征的轴类零件,可能不止需要车削。GDM-CX80-650W 是面向中等尺寸轴类和棒料零件的 CNC 车铣复合中心;BMT40 动力刀塔可在一次装夹内完成车削、铣削、钻孔和攻丝,尾座可为较长工件提供支撑。其已发布最大加工直径为 380 mm、最大加工长度为 550 mm。应将这些范围与图纸对应,而不是默认每根电机轴都需要车铣复合机。
提供真正决定工艺路线的尺寸与条件
为了进行有针对性的技术沟通,请提供受控图纸、材料与毛坯形式、最小和最大直径、成品长度、支撑或尾座要求、端部特征、键槽或平面细节、批量和检测方式。若同一产品族同时包含简单轴件与带钻铣特征的轴件,请分别提供代表件。这样才能将图纸与已发布机型参数进行对应,而不是把“电机轴”这一泛称变成缺乏依据的机型推荐。