

先看连接件本体,而不是机床标签
小型螺纹连接件可能同时包含外圆、内孔、台阶、沟槽、螺纹和密封端面,也可能带有交叉孔、侧向特征或扳手位。应标出所有不属于基本回转轮廓的特征,再开始讨论刀塔或排刀布局。
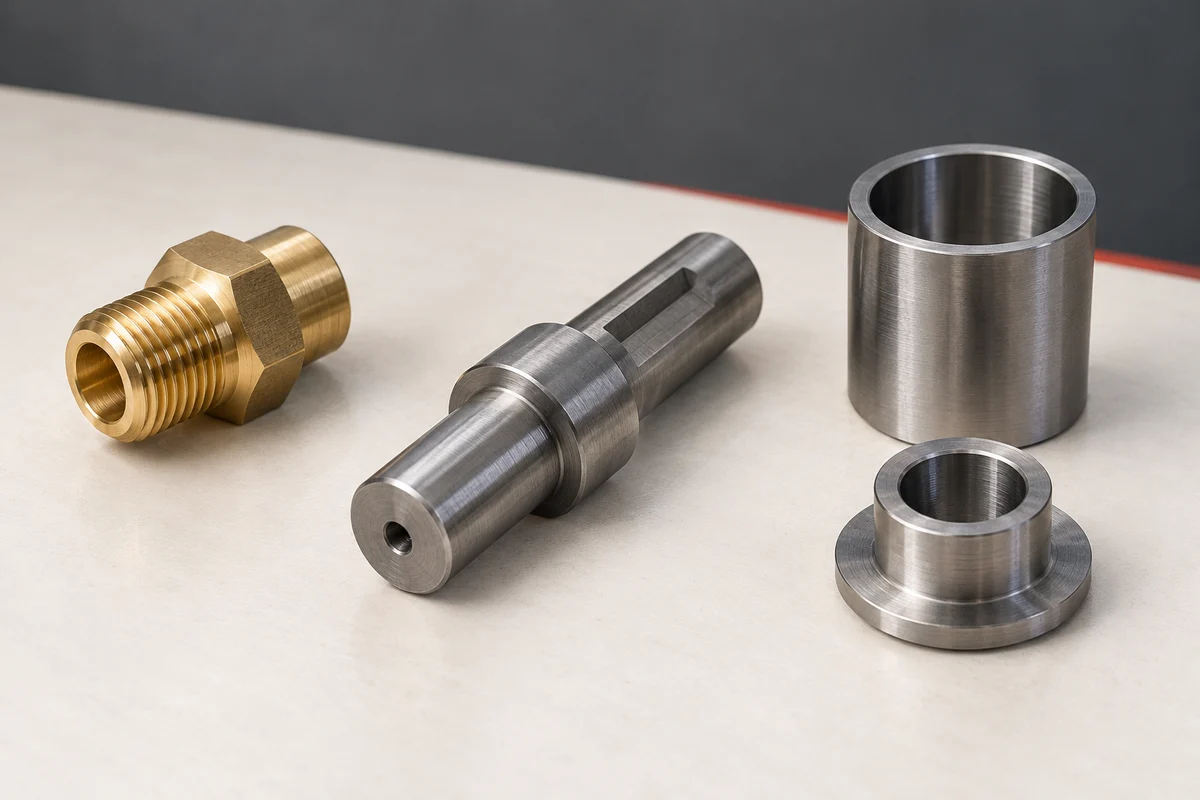
确认毛坯、螺纹与切断信息
请提供材料、毛坯形式、最大毛坯直径、成品长度、螺纹标准和公差,并在图纸上标出内孔、密封特征、沟槽和切断位置的尺寸与基准。这些信息可用于讨论刀具和装夹,而不假设所有连接件都采用同一加工路线。
排刀 CNC 车床与刀塔:按实际刀具布局比较
排刀 CNC 车床将多把刀具直接布置在滑板上,通过轴向运动将相应刀具移入切削位置;刀塔则通过工位分度选择刀具。对于重复加工的螺纹套,应先列出端面、外圆、镗孔、螺纹和切断所需刀具,再选择布局,同时核对镗杆长度、相邻刀具干涉,以及卡盘或筒夹占用后的空间。零件族稳定的小零件可从排刀开始讨论,刀具组合或产品组合变化时可重点比较刀塔。两种布局都不能直接等同于更快或更便宜,应使用同一组代表图纸比较完整刀具方案与换型要求。
交叉孔与六角扳手位,要在排刀选择之外单独评估
连接件上的轴向钻孔和攻丝,与侧向油口钻孔或扳手位铣削不是同一个加工问题。询问排刀机报价前,应先标出这些二次特征。GDM-T40-360D 已发布的刀塔或排刀选择用于紧凑型车削任务,不能默认选择刀塔就增加了动力刀具。交叉孔和车铣需求可参照液压接头指南,多边形或六角扳手位则可参照紧固件指南;若仍需独立装夹,应把夹具与检验一并计入比较。

根据零件变化组织刀具讨论
对于一组连接件,应同时提供最小和最大的代表图纸,并区分哪些特征重复出现、哪些会随料号变化,例如螺纹形式、内孔深度和二次特征。这样才能依据真实零件族评估刀具间隙、工序顺序和特征可达性。
何时可将 GDM-T40-360D 纳入比较
对于以车削、钻孔和攻丝为主的小型连接件,可将 GDM-T40-360D 纳入比较。该机是一款可选择刀塔或排刀配置的紧凑型斜床身 CNC 车床;已发布的加工范围包括最大加工直径 150 mm、最大加工长度 320 mm,以及最大过棒料直径 40 mm。这些参数只是图纸比较的起点,并非配置保证。交叉孔、扳手位、非同轴特征、螺纹长度和检测要求仍需依据图纸评估。
提交图纸,开始技术沟通
请提交图纸,并同时提供材料、数量、关键尺寸、毛坯形式、螺纹规格、内孔与密封信息、二次特征和检测方式。GEDEMA 可据此将零件族与已发布的机型参数进行比较,而不是根据笼统的连接件描述作出假设。