

接头几何特征决定是否只用车削
直通液压转换接头通常以同轴外径、内孔、螺纹和密封锥面为主;带径向油口、交叉孔或偏心通道的连接体则增加了第二加工方向;带扳手位的软管接头还包含多边形特征。比较机型前,应先把图纸拆分为轴向车削特征、径向钻铣特征以及二方或六方轮廓,这一步就能初步缩小排刀数控车床、车铣复合机和专用铣方机之间的选择范围。
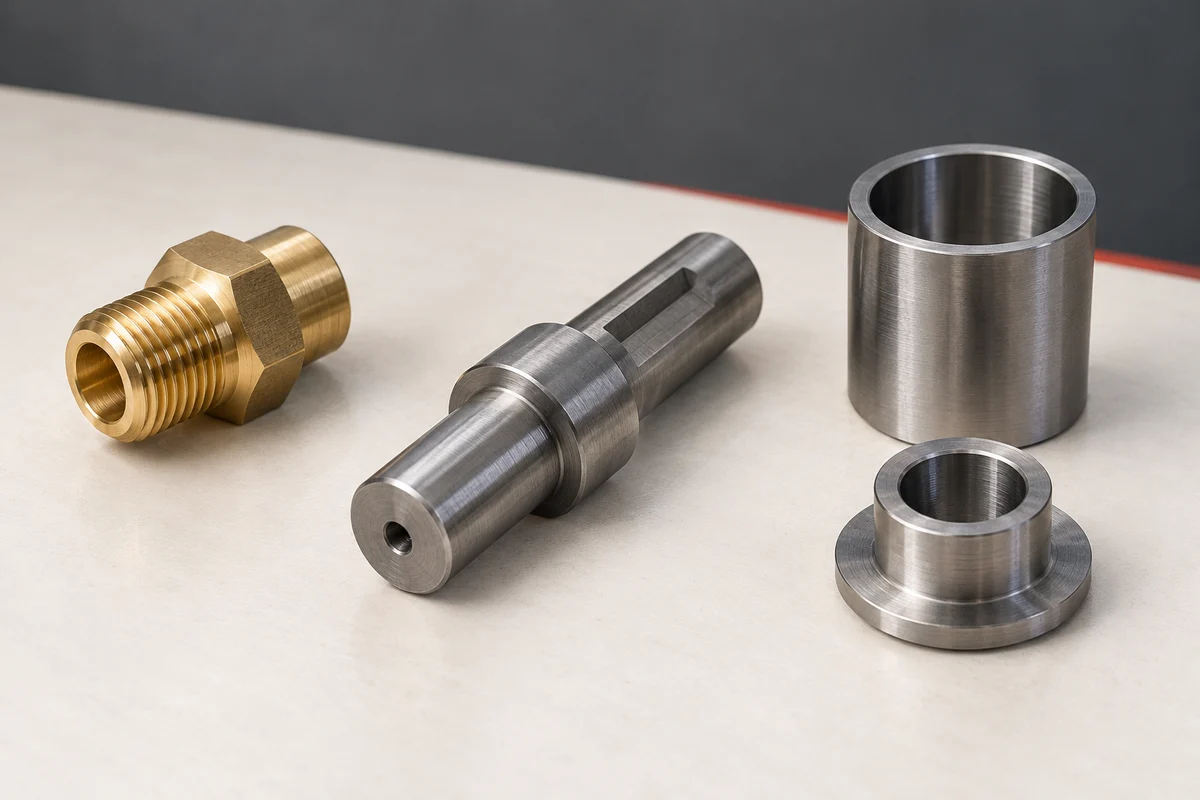
直通螺纹接头可优先评估紧凑型排刀方案
当零件由棒料加工,且大部分特征保持同轴时,排刀布局可以直接安排外圆车削、镗孔、钻孔、车螺纹和切断。GDM-T40-360 的最大过棒料直径为 40 mm、最大加工长度为 370 mm,并采用液压 40 筒夹;GDM-46A 则配有 49 mm 主轴通孔,最大加工长度可达 400 mm。评估直通螺纹接头时,应先将毛坯与成品图纸对应这些已发布范围,再确认装夹方式和刀具空间。

交叉孔和侧向油口更适合评估车铣复合加工
如果设备只能沿主轴方向车削,侧向油口往往需要二次装夹。GDM-CX-Y55 采用 X/Y/Z 三轴,并配合径向和轴向动力头,可完成车削、铣削、钻孔和攻丝;其已发布适用范围包括阀类零件,以及带交叉孔、偏心孔或复合特征的工件,最大棒料直径为 45 mm,主轴最高转速为 5,000 rpm。对于同时包含螺纹、密封面和径向孔的液压连接体,这类能力有机会减少工序转移,但仍需通过图纸确认孔位、刀具可达性和去毛刺要求。
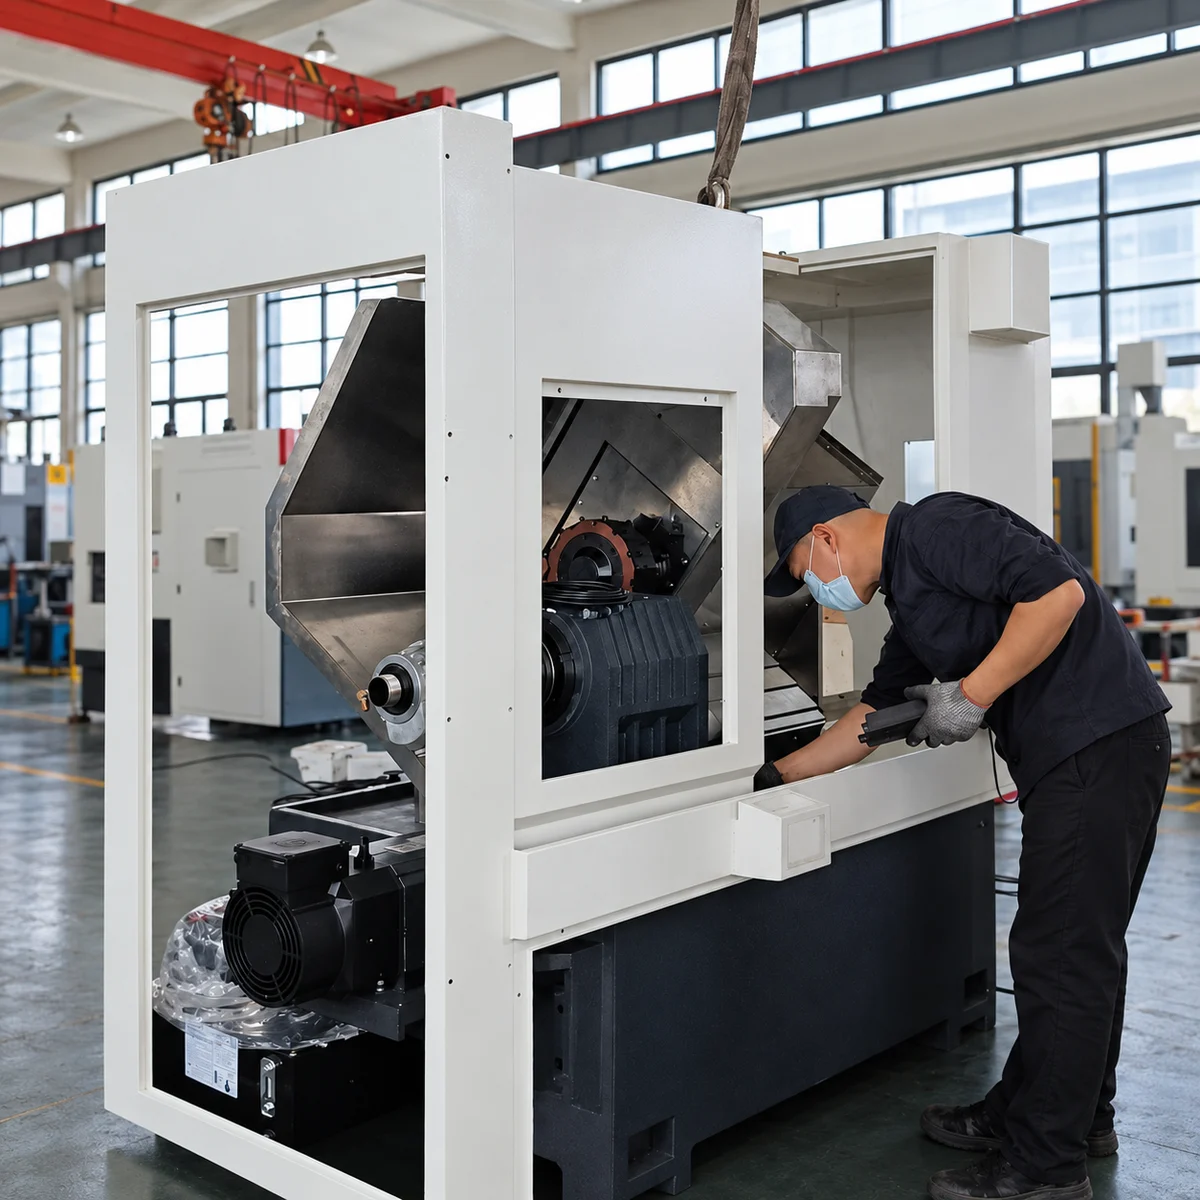
带动力刀具的斜轨车床,加工这款接头是否还需要 Y 轴?
动力刀具通过刀具旋转完成钻孔或铣削等工序,与床身形式是两个不同的配置问题。偏心孔或偏置平面还涉及轴行程、主轴定位和刀具接近方向。不能仅凭“车铣复合”名称推断 Y 轴、副主轴或具体轴数。GDM-CX80-650W 的已发布配置为面向轴类、棒料零件的 BMT40 动力刀塔;GDM-CX-Y55 则具有 X/Y/Z 运动和径向、轴向动力头,面向卡盘类零件。应把油口位置和装夹包络与具体配置对应,再确认哪些特征能在重新装夹前完成。
扳手位可以并入车削流程,也可以采用专用铣方工序
许多液压转换接头需要二方或六方扳手位用于装配。GDM-HZ40-400 将常规车削与飞刀动力头结合,可加工二方、四方、六方和八方,同时支持钻孔和攻丝,最大过棒料直径为 40 mm。如果企业的主要零件本身就是多边形工件,GDM-XF60 则是面向扳手位、螺栓螺母轮廓、阀类零件和刀具柄部的专用选择。应将所需车削与多边形特征逐项对应拟议装夹方案:哪些工序可以合并,哪些仍需单独进行多边形加工?
密封面与内部通道决定工艺细节
机床加工范围只是接头生产的一部分。图纸中还应明确螺纹形式、密封锥面或端面、O 形圈槽、内部通道、交叉孔相贯位置,以及对毛刺敏感的边缘;同时说明黄铜、不锈钢或其他指定材料,并标出影响密封与装配的关键尺寸。检测可能涉及螺纹量规、同轴度、表面粗糙度以及相交通道是否畅通。这些信息即使不改变零件外径,也会影响刀具选择和工序顺序,因此应在询盘中一并提供。
依据图纸选机,而不是只依据“液压接头”名称
为了获得有针对性的机型建议,请提供零件图、材料、棒料直径、成品长度、螺纹与密封标准、侧孔位置、对边尺寸、批量和现有工艺路线。直通转换接头、带交叉孔的连接体和六角接头虽然都属于流体连接件,却可能对应不同的设备。如果零件还包含阀体特征或外观表面,可继续阅读卫浴与阀门五金文章,也可以先比较全部已发布 GEDEMA 机型。