

本周行业信号:先明确工艺需求与数据
2026 年 9 月 29 日,德国机床制造商协会 VDW 发布了关于 KI4WZM 研究项目的公告,介绍 AI 在知识管理、故障诊断和工艺优化中的潜在用途,并强调具体需求、适用数据和可追溯性。公告讨论的是研究方向与项目构想。对于准备购买数控车床、生产重复零件的加工厂,GEDEMA 的编辑解读是:比较设备之前,应先把零件与生产问题说明白。下面将这一思路落实到轴、衬套和接头的采购检查中;文中的行业研究并不代表 GEDEMA 机床具备该公告所讨论的 AI 功能。
1. 比较零件族,而不是只看一个方便展示的样件
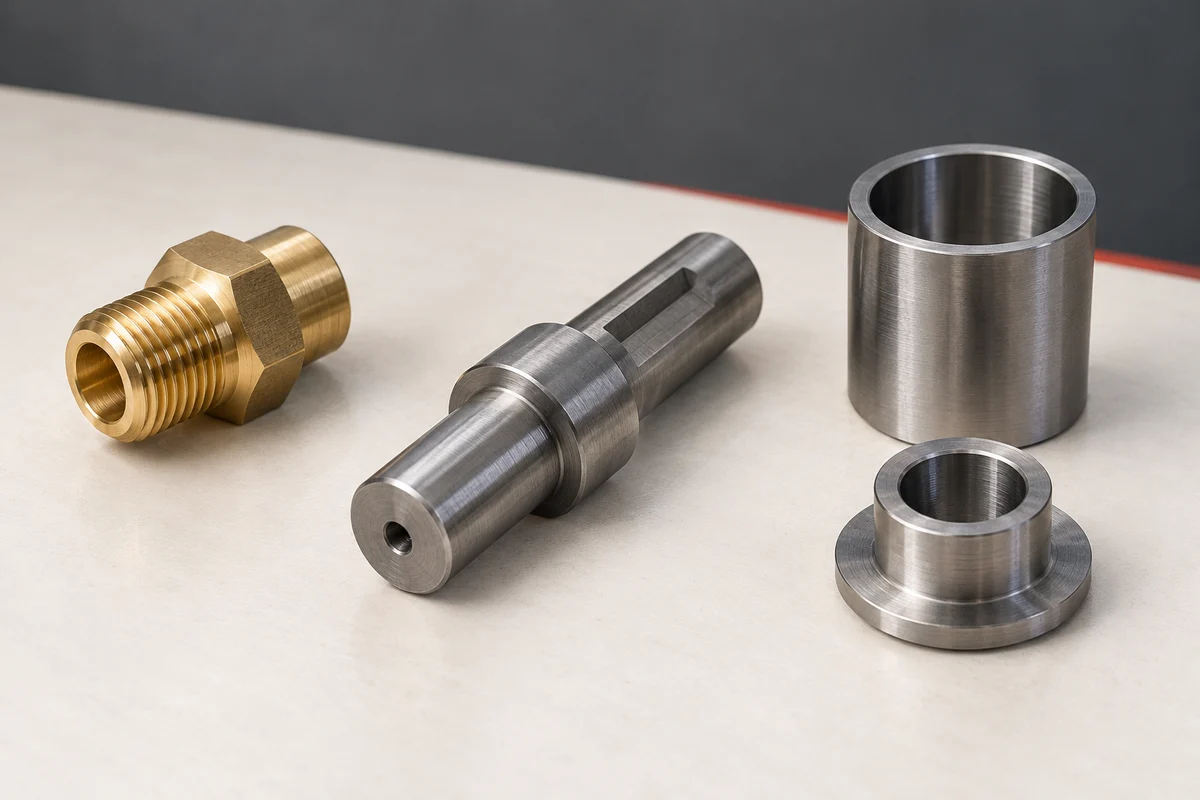
一台用于重复零件生产的设备,可能需要覆盖不同尺寸和不同版本的图纸。应准备具有代表性的零件,包括最小与最大毛坯、无支撑段较长的工件,以及二次特征最多的工件。接头要标出密封端面、螺纹、内孔和扳手位;轴类要标出台阶、槽、轴颈,以及横孔或平面。分组时应按毛坯形式与加工顺序,而不只按商品名称。同样叫“联轴器”的两个零件,可能需要不同的装夹和刀具。每个样例都应附上图纸版本、材料状态和检测要求,让不同供应商针对同一个生产任务报价。

2. 判断哪些特征确实需要车削与铣削组合
先区分回转特征与需要另一刀具方向加工的特征。外圆、端面、槽和同轴内孔,是车削路线讨论的基础;横孔、螺栓孔分布和铣削平面,则引出动力刀具、分度和刀具可达性等问题。以车削特征为主的衬套,应先按车削任务评估;带孔分布的联轴器,则可以比较车铣复合与车削后转序加工。需要问清每个基准在哪一步建立,后续特征如何保持与基准的关系。合并工序可能减少一次周转,但工艺路线更短并不直接证明加工方案合格,刀具伸出、装夹避让和检测仍须评估。
3. 在询价资料中写清毛坯、装夹与支撑
成品尺寸只是数控车床选型的一部分。应说明从棒料、锯切毛坯、锻件还是半成品开始加工,并提供毛坯外形范围、夹持长度、切断余量和允许装夹的表面。较长轴类要标出无支撑区段,以及支撑接触的限制;薄壁套筒或接头要明确如何评估装夹和刀具空间。已发布的机型加工范围,可以作为初筛参考,但不能代替真实毛坯与夹具的检查。如果需要送料、接料或其他外围设备,应在需求中明确写出,并要求确认对应配置。
4. 将重复生产与换型需求分开比较
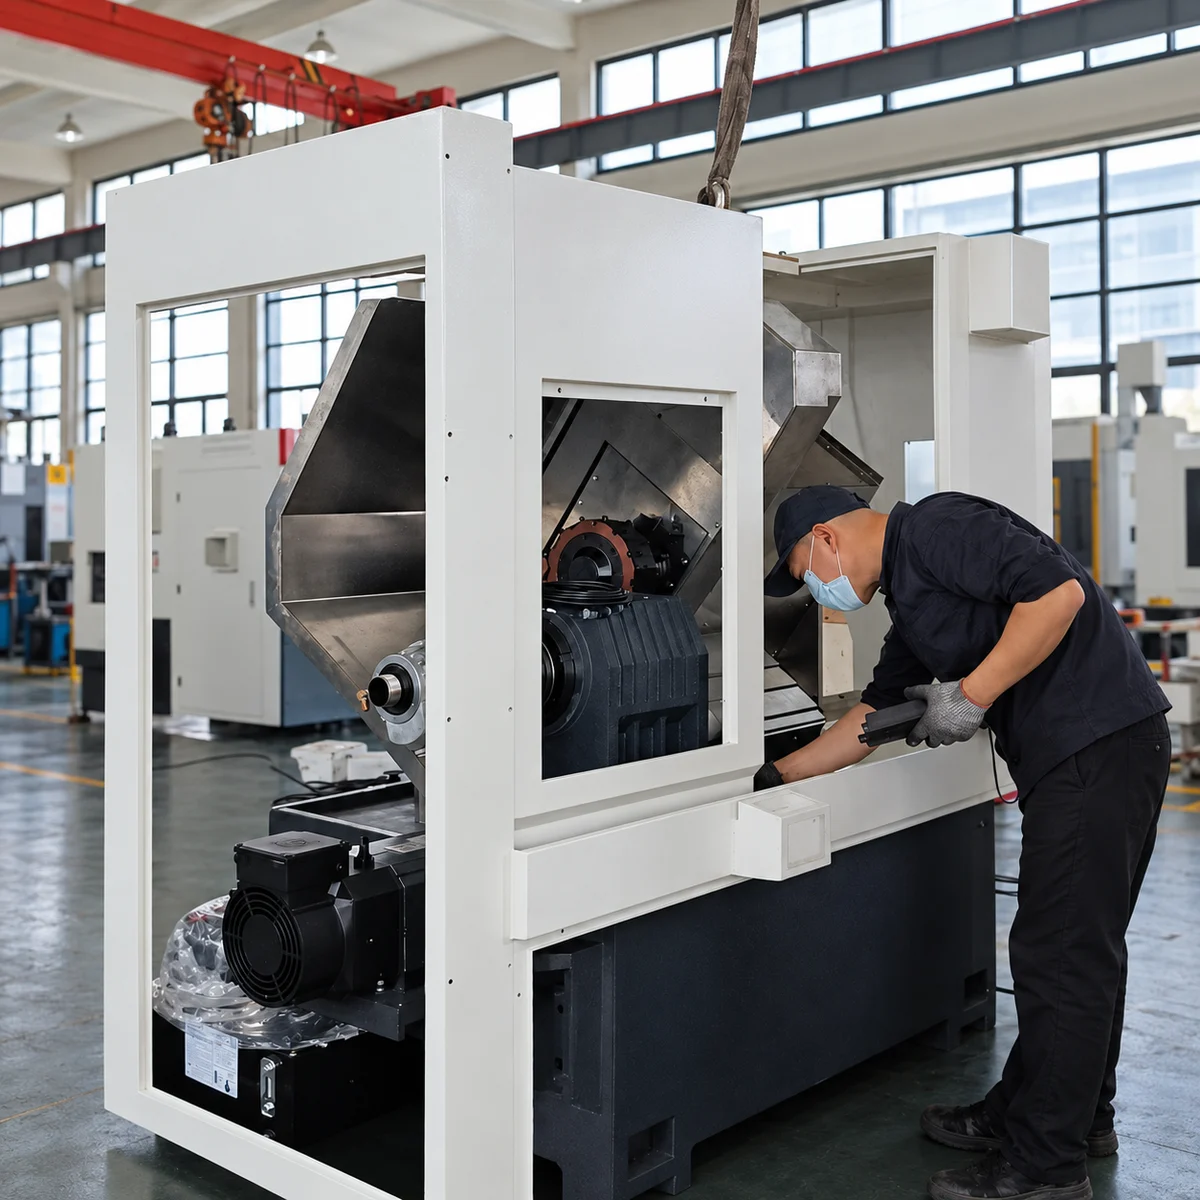
提供批量、订单频率和预计料号组合,并区分稳定的棒料零件族与轴、接头之间频繁切换的任务。请供应商针对代表性图纸说明刀具布置、夹具更换、编程要求和操作人员任务。对于提出的节拍估算,应要求说明材料、刀具、上下料方式和检测频率等条件,并将切削时间与上下料、换型、检测、二次搬运分开。这样报价才有助于评估真实生产组合;具体性能数字则应留待有记录的试切或双方约定的验收过程确认。
5. 比较设备方案前先明确检测要求
在受控图纸上标出关键尺寸与位置关系。轴颈、密封内孔与螺纹接头,面对的检测问题并不相同。应写清基准体系、测量方法、需要保留的记录,以及是在加工过程中还是卸件后检测。如果报价沟通包含样件试切,需事先确定材料、图纸版本和评估方式,验收标准要针对具体零件。成品照片、机床参数或行业新闻本身,都不能证明该生产需求已经得到满足。
6. 用这份清单开始 GEDEMA 机型比较
GEDEMA 买家可以从已发布的 GDM-T40-360D 产品页开始讨论重复小型棒料件,从 GDM-T80-650W 产品页开始讨论轴类车削需求;当图纸包含车削之外的钻孔或铣削特征时,可进一步查看 GDM-CX80-650W。以上都是工程评估的起点,接受方案之前仍需按图纸确认机型、刀具、支撑和外围设备范围。请提交图纸,并附上材料、数量、关键尺寸、毛坯形式和检测要求。若希望一台设备覆盖多个料号,应同时提供具有代表性的尺寸边界和生产组合,让 GEDEMA 团队有依据开展技术沟通与报价讨论。
新闻来源
VDW — German Machine Tool Builders’ Association ·