

本周行业信号:讨论产能之前,要先写清零件族
2026 年 10 月 12 日,AMT 报道称,美国 2026 年 8 月金属加工机床订单达到 7.329 亿美元,当月合同加工厂的订单增幅高于整体市场。该报告是市场信号,并不能证明任何单个加工厂就应当购机,也不能证明某种零件必然有利润。但对于海外加工厂,或生产轴类、联轴器和接头的企业,它提出了一个实际采购问题:当需求似乎开始挤压现有产能时,如何让不同供应商围绕同一组代表性工作量进行比较?GEDEMA 的编辑建议是:以受控的零件族准备产能询价,而不要根据市场标题或一个方便展示的样件作判断。
1. 将已确认订单与需求预测分开
应先列出已经下达或已排产的数量,再把预测需求单独列出。对于每个轴类或联轴器料号,说明批量、交货节奏、材料和图纸版本。销售预期不能在未标明“预测”的情况下直接变成设备产能前提。稳定的月度轴类零件族,与零散的维修件或季节性订单,需要的是不同讨论。这样的拆分让采购可以比较基础需求与可能增长,而不是要求供应商在零件组合未定义时承诺产能;也能帮助工程人员判断哪些料号确实适合共用同一台车削或车铣资源。
2. 围绕毛坯和夹持限制建立产能资料
仅有成品图纸,无法说明多个零件是否能共用实际可行的装夹路线。应明确每个零件从棒料、锯切料、锻件还是半成品毛坯开始;对于台阶轴,记录可夹持长度、无支撑区段和不能留下夹痕的表面;对于联轴器,提供毛坯包络、内孔状态和需要保护的端面。这些条件明确后再分组。两根成品直径相近的轴,可能需要不同的支撑或卡爪;名称相近的两种联轴器,也可能有不同的螺栓孔或键槽工序。产能问题必须从真实起始状态出发,而不是只看成品轮廓。

3. 比较机时前,先梳理工艺路线
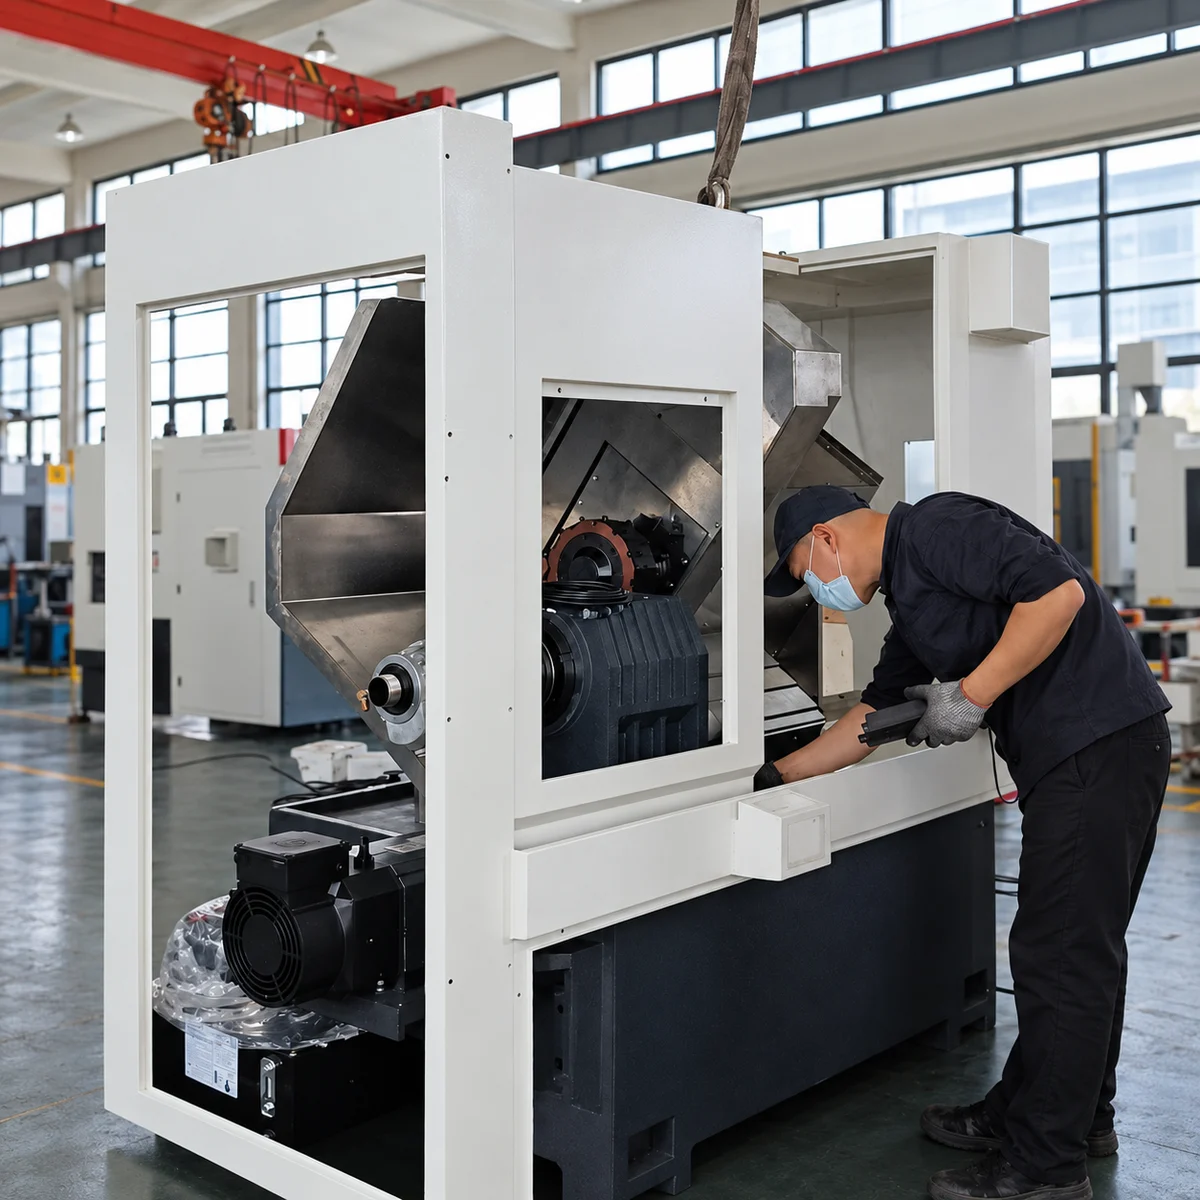
应将车削特征与需要第二个刀具方向的工序分别列出。外圆、端面、沟槽和同轴内孔属于车削路线;横孔、螺栓孔分布、键槽和铣削平面则需要单独描述。随后记录基准在哪一步建立、零件是否在工序间转移、检测在何处进行。这并不是让采购方指定机型,而是区分以车削为主的轴类,与需要“车削加二次工序”讨论的联轴器所需的最低信息。若报价把这些不同路线合成一个没有条件说明的机时数字,采购方就无法知道包含了什么工作,也无法识别从哪里开始依赖人工搬运。
4. 将人员、检测和换型前提写在工作量旁边
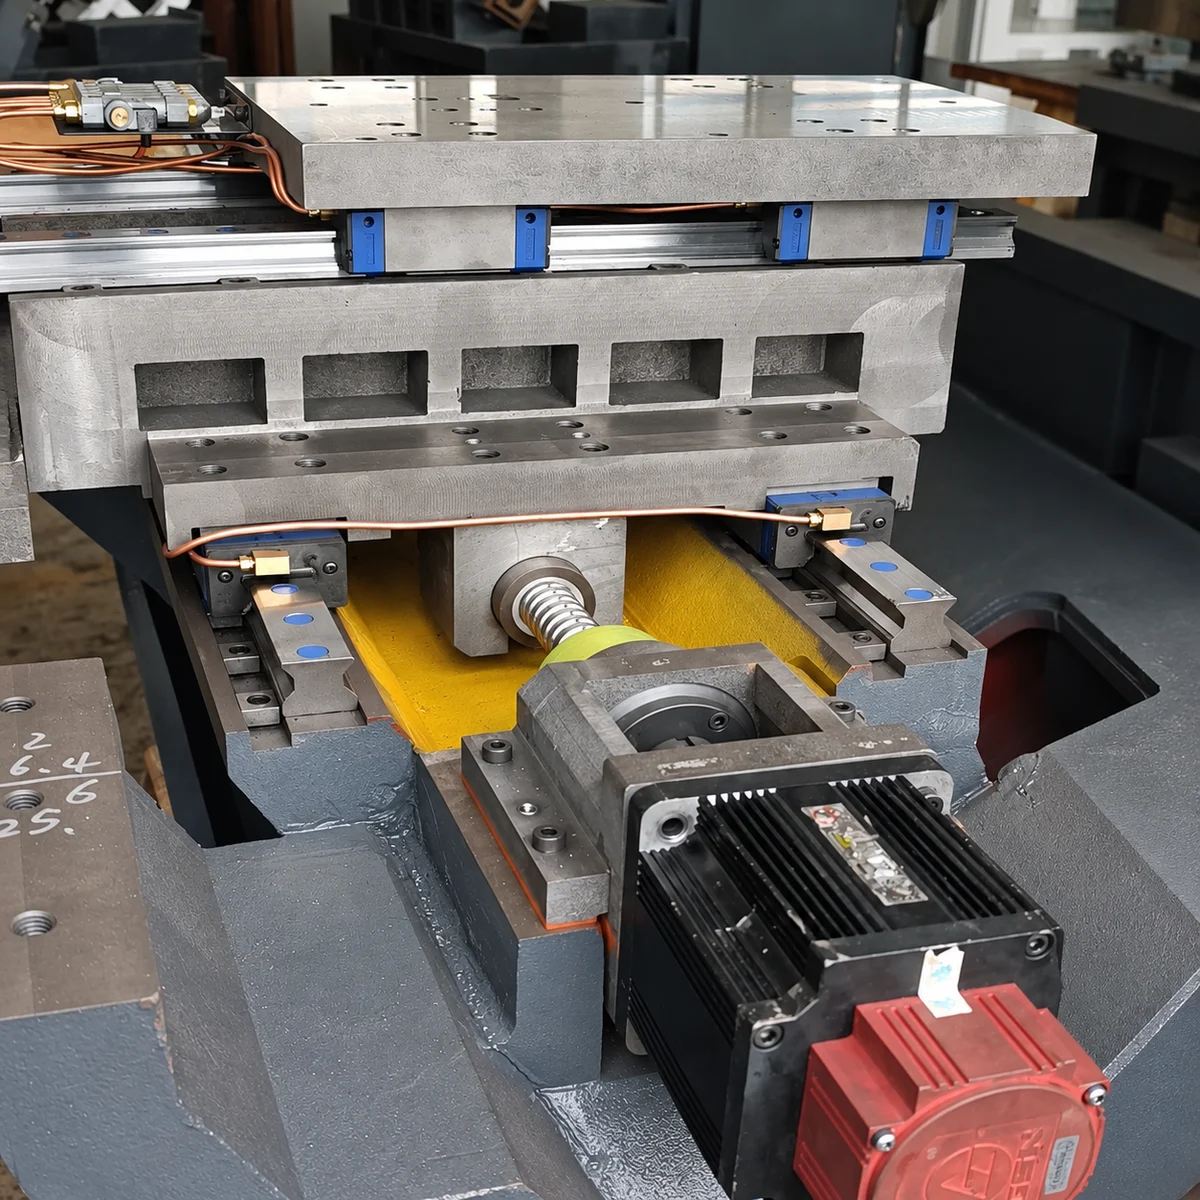
切削时间估算不能替代完整的产能计划。应要求供应商写明任何估算所依据的条件:拟用刀具、上下料方式、夹具更换、程序更改、检测频率和二次搬运。还要说明是一名操作员管理多个任务,还是该估算仅描述主轴切削时间,并记录计划班次以及首件检测、换刀、返工评审和例行维护所预留的时间。这些是规划输入,不是产出承诺。把它们明确写出,可以避免一份报价默认已有专用夹具和受控毛坯,另一份却包含反复人工准备时仍被直接比较。
5. 将产能决策与试件决策分开
产能询价不能替代受控试件,成功加工一个样件也不能定义整个生产组合。应将商务方案、代表性工作量和任何试切计划分别记录,但让它们相互关联。如果需要试件,应在切削前固化图纸版本、毛坯、检测方法和验收特征;如果需要比较产能,应保留已说明的需求范围,以及夹具、刀具、上下料和二次工序的全部前提。这样技术与采购团队可以分别提出应问的问题,而不会把市场报道、演示样件或没有条件说明的时间估算当作未来结果的证明。
6. 要求供应商按同一张工作量表回复
应向每个潜在供应商提供同一张简明工作量表:料号与图纸版本、毛坯形式、材料、已确认数量、预测数量、关键特征、二次工序、检测点和交货节奏。请每个供应商标明其采用的前提,以及哪些待确认问题会阻止形成完整比较。图纸、夹具或需求边界尚未明确时,不应要求给出一个人为的“能”或“不能”的机型答案。透明的回复可以区分哪些缺口来自采购资料本身,哪些需要供应商提出工艺方案。这样,询价就能服务于产能规划,而不会把未经验证的产能数字写成事实。
何时可将 GEDEMA 纳入产能沟通
对于以轴类为主的零件族,可从已发布的 GDM-T80-650W 信息开始进行基于图纸的沟通;对于同时包含车削、钻孔或铣削特征的联轴器,可查看已发布的 GDM-CX80-650W 信息;紧凑型重复连接件本体则可从 GDM-T40-360D 开始讨论。这些链接不等于选定配置、不构成产出依据,也不承诺交付。请提交图纸,并提供材料、已确认与预测数量、关键尺寸、毛坯形式、允许夹持区域、所需二次特征和检测要求。GEDEMA 可据此结合已发布的机型信息讨论零件族及报价范围。
新闻来源
AMT — The Association For Manufacturing Technology ·