

1. 先区分毛坯与成品零件
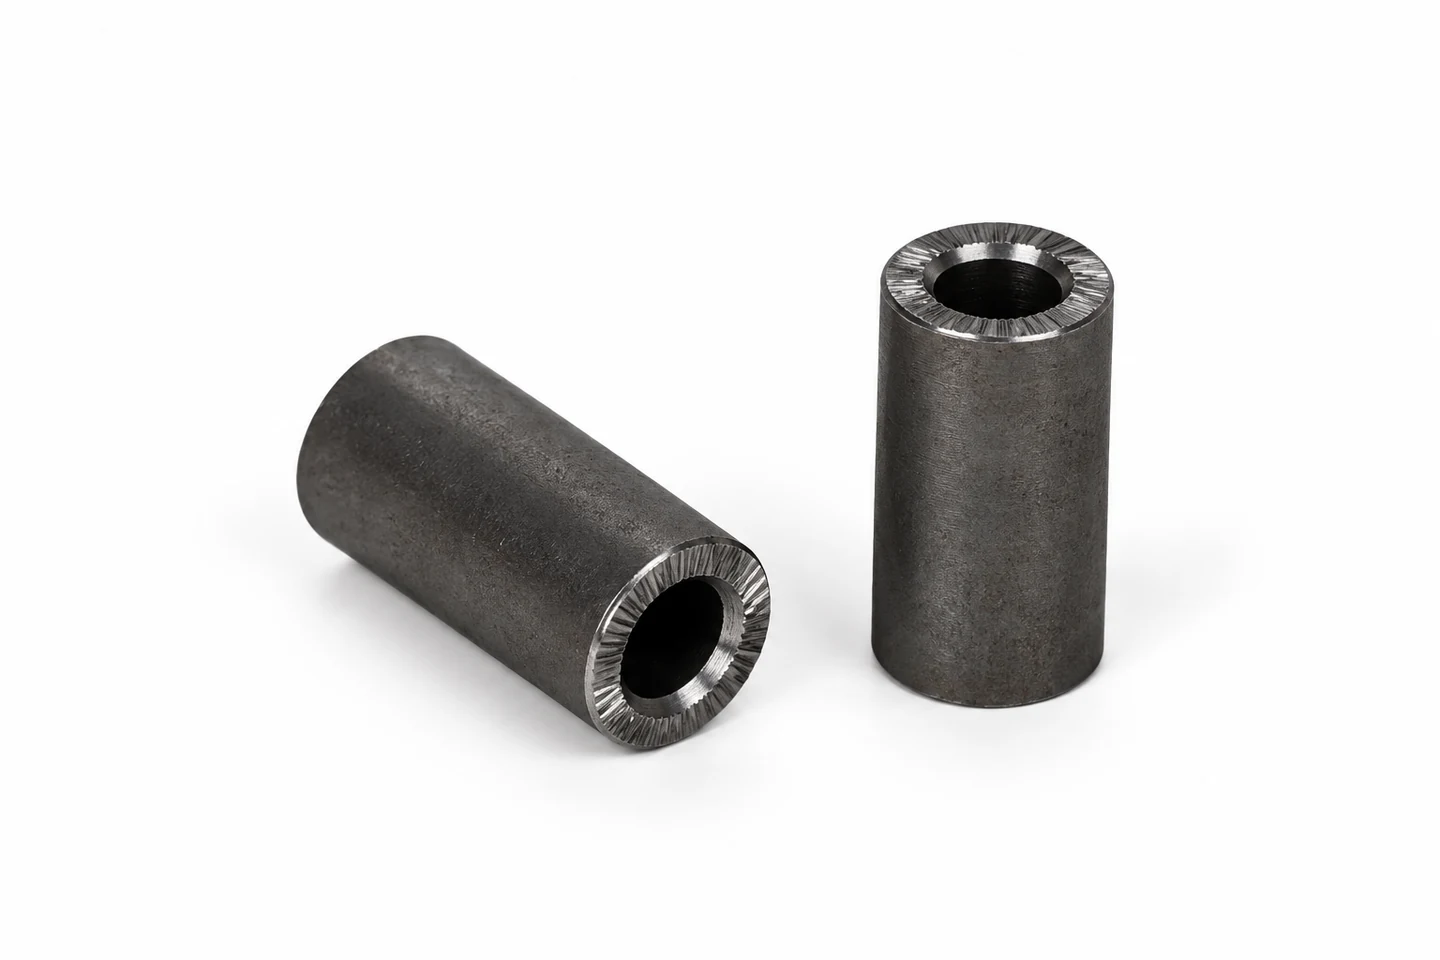
下图的两件中空圆柱属于套筒毛坯:可见内孔、粗糙外表面及切割端面,尚不能把它们当作要求已经完整定义的成品。询价时应把毛坯外径、内孔、长度及加工余量,与成品尺寸分别说明。毛坯决定可夹持位置及需要去除的材料,成品图纸定义最终验收要求;材料牌号、热处理和具体用途不能仅凭颜色可靠判断。本指南零件图片经过 AI 辅助修图,可用于说明外形;几何、表面质量与精度应以受控图纸和检测记录为依据。常见套筒毛坯也不代表任何机型都能完成其全部后续工序。

2. 套筒、衬套、环件与盘件:先看回转轮廓
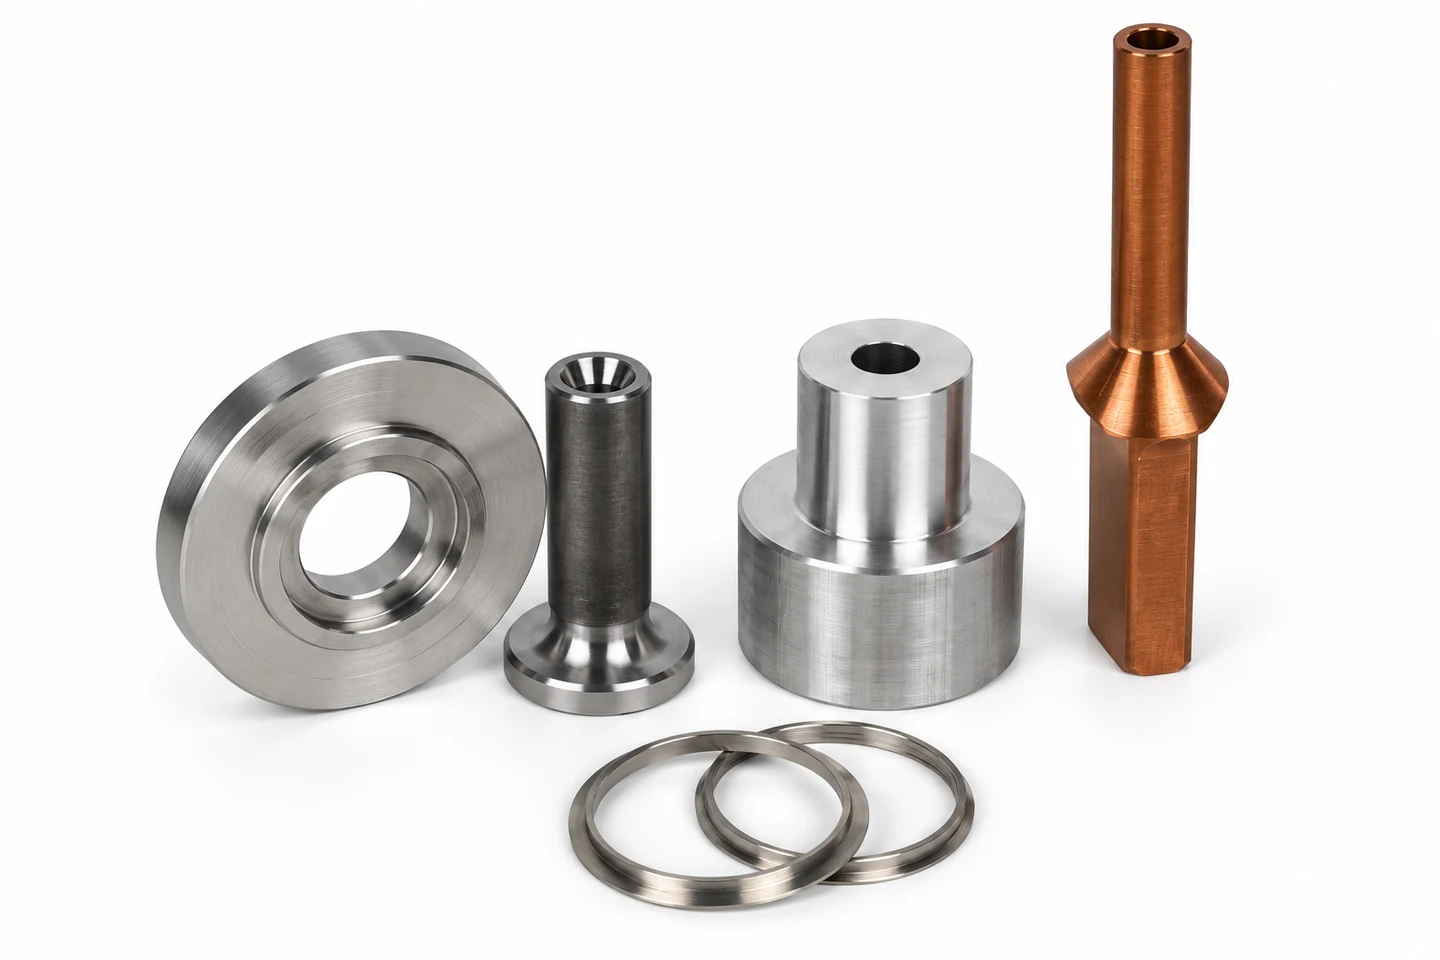
套筒与衬套通常同时包含外圆和内孔;环件与盘件还要关注端面宽度、台阶及内孔和外圆的关系。下一组图片的大部分可见表面属于回转特征,适合从 GDM-T40-360B 开始讨论小件车削,并结合其已发布的排刀布局比较车削、钻孔和攻丝的工序安排。图纸应说明哪一段允许夹持、是否需要调头,以及哪些薄壁位置可能受夹紧影响。其中一件样品的六角段应作为独立特征核对:图片不能证明排刀车床负责加工这些平面,需明确它来自毛坯还是另有加工工序。
3. 轴件与台阶件:核对实际加工长度与支撑
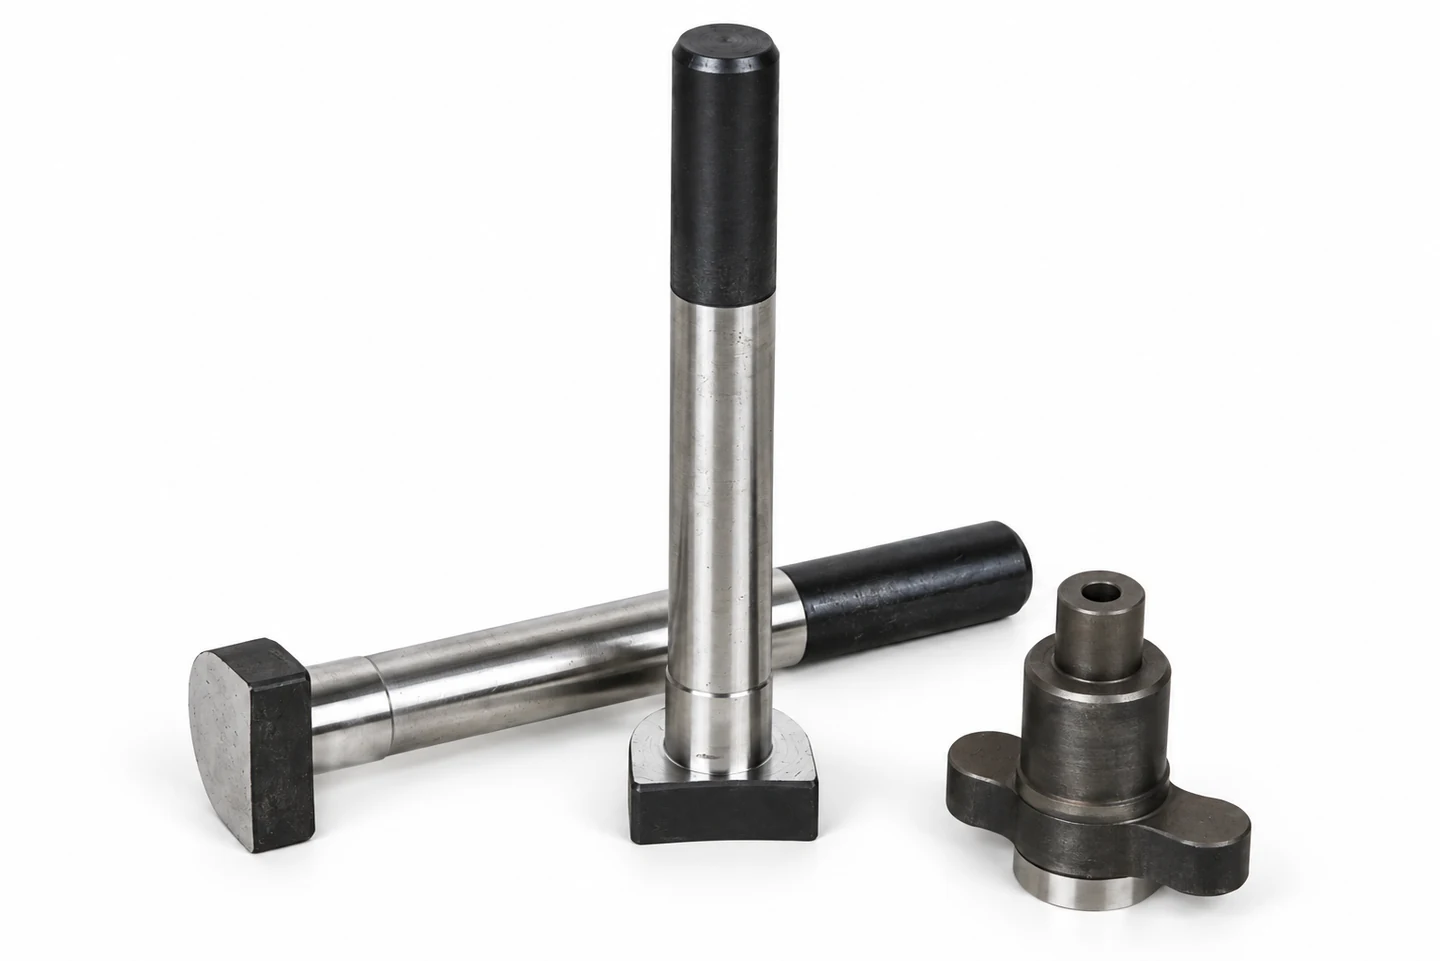
轴类加工应围绕需要切削的圆柱段、台肩、沟槽和端部特征展开。图中轴件还保留非圆形端部,不能据此证明纯车削机型完成了铣削工序。这组零件可从 GDM-T80-350W 开始讨论,其产品资料将其定义为适用于轴类和卡盘类加工的紧凑型液压伺服刀塔数控车床。选型前,应区分毛坯总长与实际切削段长度,核对夹持长度、悬伸及两端刀具可达性。照片没有比例尺,“看起来很长”不是尺寸依据;若图纸需要更长加工行程或特定支撑,应继续比较其他已发布型号,不能预设照片中的零件可原样装入紧凑机型。
4. 法兰、平面与侧开口:识别需要铣削的特征
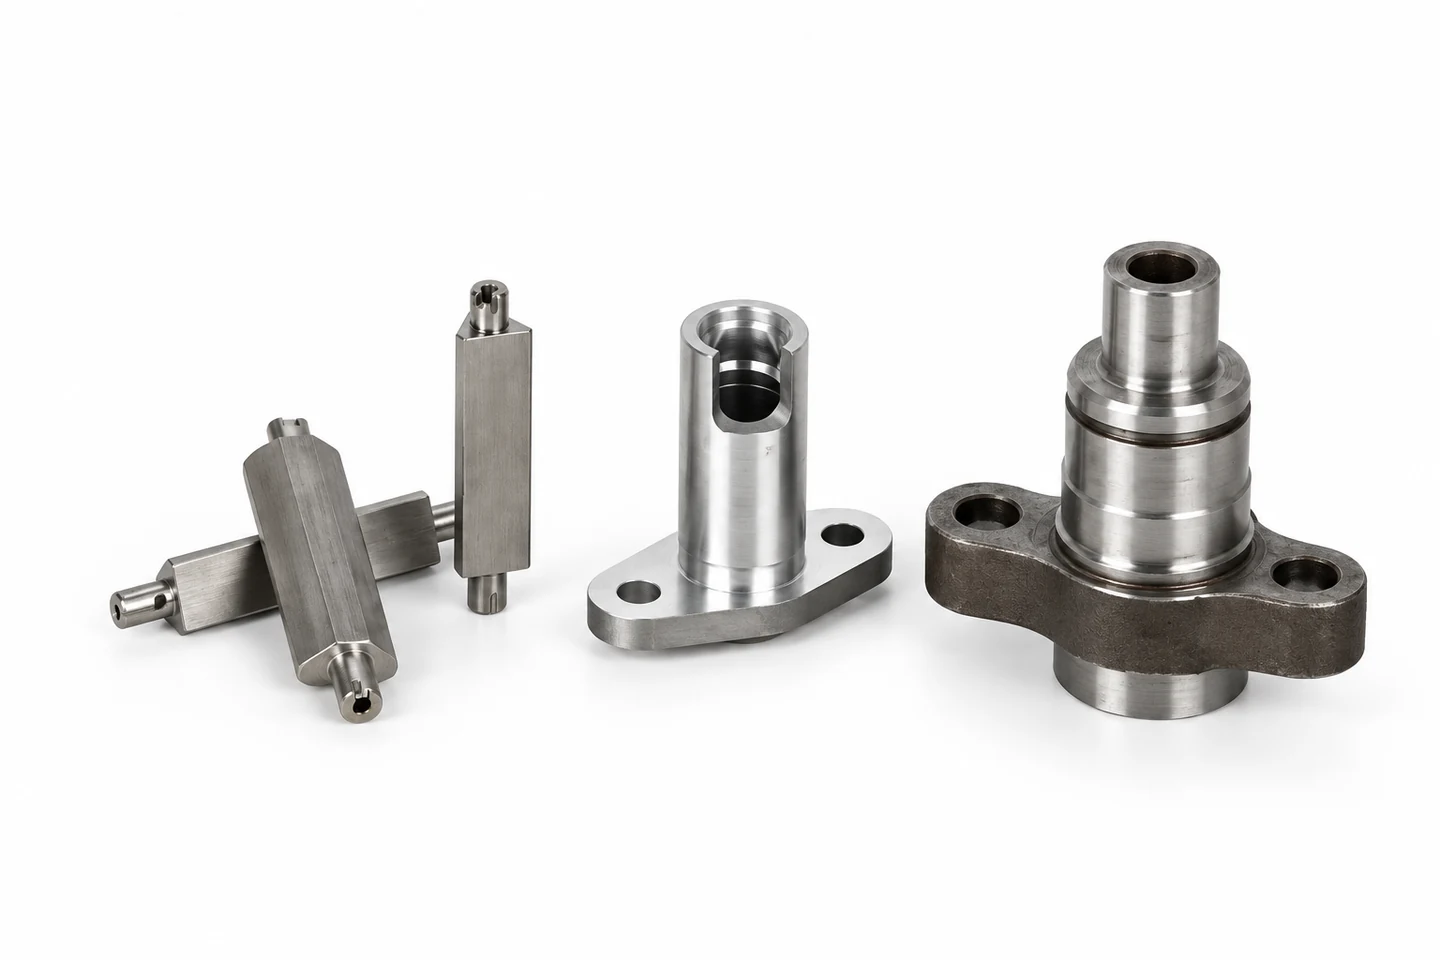
下一组图片同时包含车削圆柱面、法兰孔、平面及侧开口,与普通套筒相比,需要进一步拆分工序:哪些特征依赖工件旋转,哪些需要动力刀具从特定方向接近静止或分度后的特征?这组零件可纳入 GDM-CX46D 的选型讨论,其已发布的产品描述包含面向短件和卡盘件的车削、铣削、钻孔与攻丝,因此可将它纳入车铣路线的初步比较。仍须核对拟用刀具、进刀方向、法兰避让和夹持方式;法兰外轮廓可能来自毛坯,也可能需要其他工序。“车铣复合”这个名称本身不能证明所有表面都可达,也不等于整件必然一次装夹完成。
5. 多孔块件:先确定夹持,再讨论机型
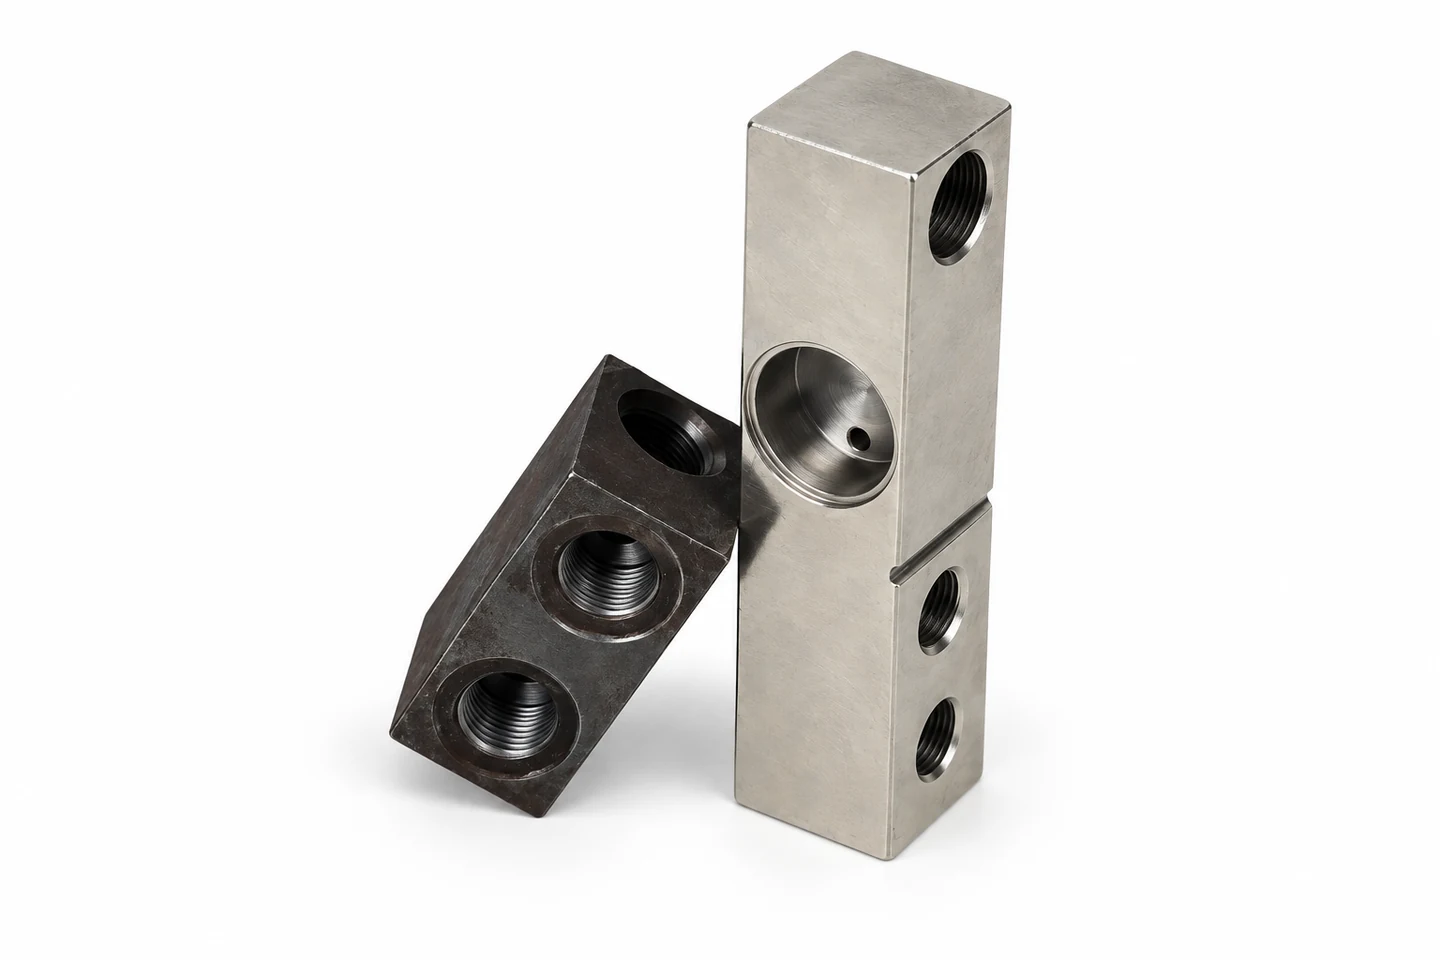
矩形块件可见多个内孔及螺纹接口,部分特征分布在不同表面。仅凭外形不能确定具体用途,因此本文称为多孔机加工块件,不把它们写成某客户的阀体或歧管。可从 GDM-CX46D 开始评估夹具与工序方案,适用矩形毛坯之前必须确认具体装夹方式。应确认定位表面、工件保持及平衡、哪些孔相交、刀具从哪里进入和退出,再判断拟议配置能否接近目标表面,或是否需要重新装夹及其他设备。孔位、螺纹及交叉孔去毛刺要求也应进入技术评审。
6. 螺纹连接件与扳手位:把不同工序拆开
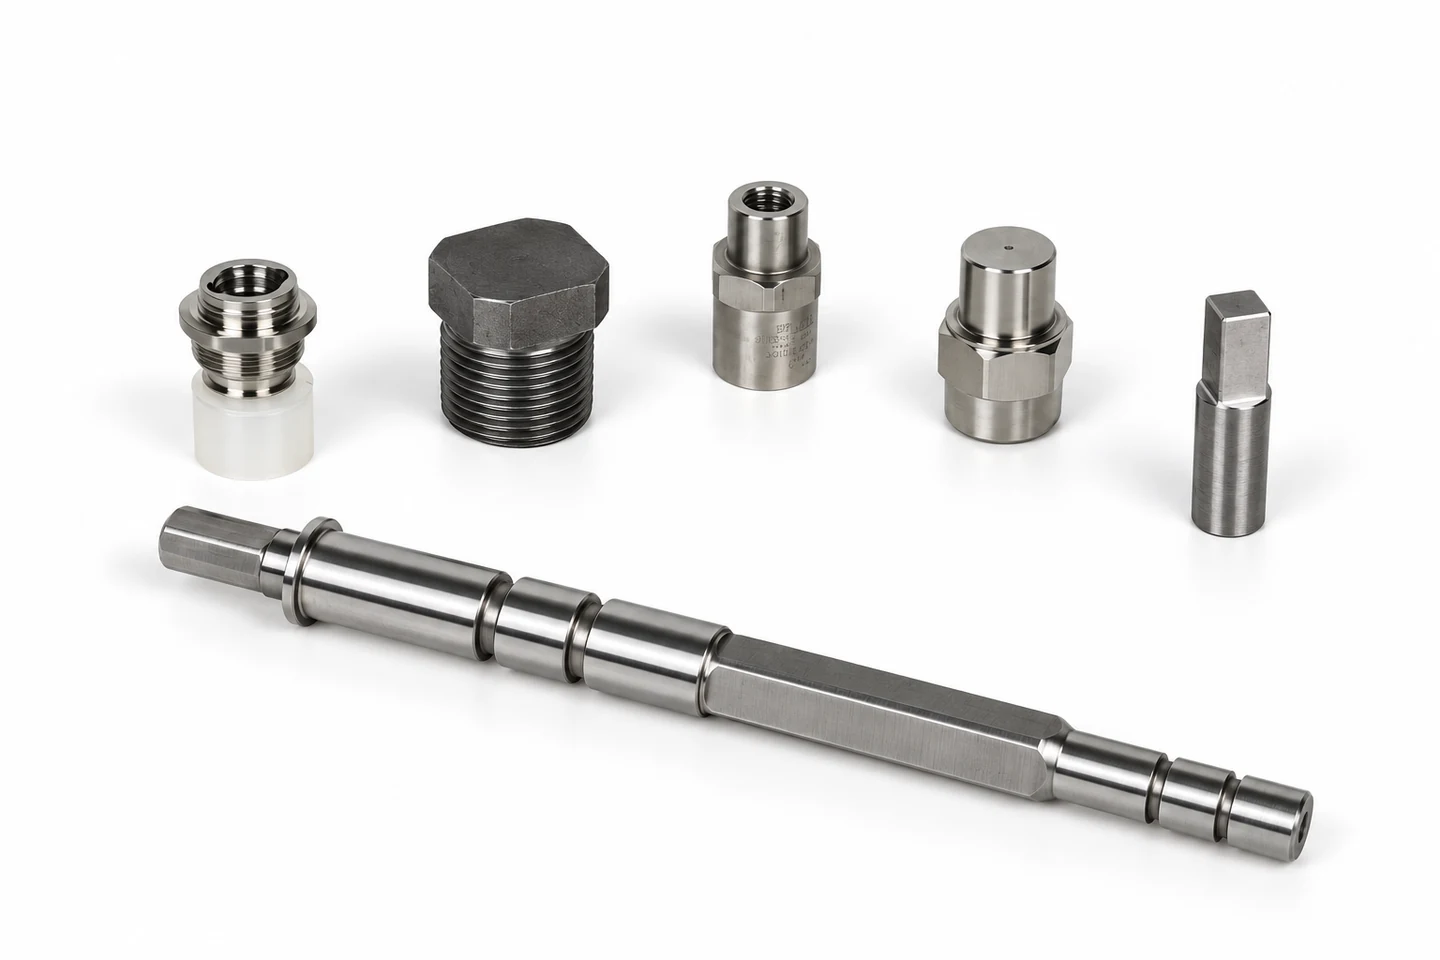
这组包含螺纹连接件外形、六角头螺塞及带长平面段的阶梯轴。其中的车削特征可从 GDM-T40-360 开始讨论,其已发布范围包括由棒料加工的衬套、销轴、连接件、套筒和螺纹件,可作为车削讨论起点。六角、方形端部和长平面则需要单独说明毛坯形式与加工路线,不能从零件图片推断机型具有动力刀具或尾座。每个非圆特征都应标明:来自毛坯、由独立工序完成,还是纳入拟议复合工艺。螺纹牙型与公差以图纸为准,不从修图后的牙型细节识别。
7. 用零件特征对照已发布机型
下表用于建立图纸评审的候选清单,型号链接可查看完整公开参数及对应零件图片。对应关系来自本次提供的样件分类,不是排他分类,也不保证图中零件无需调整即可适用。应核对真实毛坯尺寸、成品包络、夹持余量、刀具避让与二次工序;名义最大加工范围只是初筛边界,不是成品保证。
| 零件类别 | 初步讨论机型 | 选定前需要核对 |
|---|---|---|
| 小型套筒、环件与盘件 | GDM-T40-360B | 内孔、壁厚、夹持及六角段的加工安排 |
| 轴件与台阶卡盘件 | GDM-T80-350W | 切削长度、悬伸、支撑与非圆端部 |
| 法兰复合件、侧开口与多孔块件 | GDM-CX46D | 夹具、进刀方向、表面可达性及独立工序 |
| 螺纹连接件与棒料车削件 | GDM-T40-360 | 螺纹规范及扳手位的加工路线 |
8. 提交能拆分工序的图纸资料
请提交图纸,并附材料牌号与状态、毛坯形式及尺寸、数量、关键尺寸、允许夹持区域、螺纹、平面、横孔和检测要求。标明哪些特征已存在于毛坯,以及机械加工报价之外的处理或精加工工序,便于区分纯车削、车铣复合及多设备工艺路线。一般术语可参考 Sandvik Coromant 对纵向车削、仿形与端面车削的说明;这类刀具资料属于技术背景,不是 GEDEMA 试件结果或供货刀具包的证明。比较方案时,可结合本站报价指南,把以上前提明确列入报价范围。